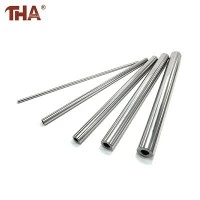
Otomatik bir alma{0}}ve-yerleştirme portalı veya sürekli bir konveyör hattı, çalışma sırasında sert bir sürtünme sesi çıkarmaya başladığında, teknisyenler genellikle doğrusal burçların içinde yetersiz yağlama olduğundan şüphelenir. Yuvaları yeniden-yağlıyorlar ve kılavuz çubukları siliyorlar, ancak haftalar sonra metal yüzeye oyulmuş derin, paralel çentikler buluyorlar. Temel sorun nadiren gres arızasıdır; neredeyse her zaman birincil düzeydeki yetersiz indüksiyon vaka derinliğinden kaynaklanır.Lineer Şafttoplantı. Birçok makine imalatçısı, kılavuz çubukları basit cilalı çelik çubuklar olarak ele alır ve geri dönüşlü lineer bilyalı rulmanların küçük temas alanlarına çok büyük konsantre nokta gerilimi uyguladığını unutur. Şaftta derin, tek tip sertleştirilmiş bir kabuk yoksa, ağır asılı yükler alttaki yumuşak çekirdeği ezecek ve dış krom kaplamanın mikro-çatlamasına, pul pul dökülmesine ve yatak tutucularının parçalanmasına neden olacaktır.
Bu erken yüzey bozulmasını önlemek için çelik çubuğun ısıl işlem ve bitirme adımlarına bakmayı gerektirir. Hammadde hazırlama konusunda işin kolayına kaçmayı reddediyoruz. Üretim tesisimiz, HRC 58-62 yüzey sertliğine sahip derin, aşınmaya-dirençli bir dış kabuğu kilitlemek için her çubuğu sürekli yüksek-frekanslı indüksiyonlu sertleştirmeden geçiren birinci sınıf karbon çeliği veya martensitik paslanmaz çelik kullanır. Termal gerilim stabil hale geldikten sonra, sıkı dış çap toleransları ve tüm uzunluk boyunca yuvarlaklık sağlamak için çubukları çok-eksenli merkezsiz taşlama makinelerinde işleriz. Zorlu ortamlar için sert krom kaplama veya siyah krom katman uygulayarak yüzeyi ultra pürüzsüz bir yüzey elde edecek şekilde parlatıyoruz. Bu üretim sırası şunları sağlar:Lineer Şaftmikro-gözenek-serbest bir yüzeyi korur, erken oksidasyonu önler ve aynı zamanda devridaim yapan çelik bilyaların minimum yuvarlanma direnci ve sıfır yapışma-kayma hareketi ile sessizce kaymasına olanak tanır.
Agresif fabrika programları altında-uzun vadeli tekrarlanabilirliği korumak aynı zamanda erken makine tasarımı sırasında doğruluk ve doğru destek seçimine de bağlıdır. Bir çelik çubuk termal söndürme sırasında doğal olarak bükülür; eğer bir fabrika çubuğu stresi hafifletmeden-sadece yuvarlak olarak taşlarsa, iç kuvvetler çubuğun cıvatalandıktan sonra hafif bir eğriye doğru esnemesine neden olacaktır. Bu gizli yay, doğrusal blokları görünmez bir yay boyunca ilerlemeye zorlayarak motor akım çekişini büyük ölçüde artırır ve konumlandırma doğruluğunu bozar. Ayrıca, uzun-stroklu uygulamalarda, desteklenmeyen kılavuz çubuklar-kendi ağırlıkları altında esneyerek yatak contalarında kenar-yüklenmesine neden olur. Düzeninizi tam olarak desteklenen özelliklerle donatmaLineer Şaftyapılandırmalar veya hassas uç-destek blokları merkezdeki sapmayı ortadan kaldırır, iç yatak devrelerini eşit olmayan aşınmaya karşı korur ve otomatik üretim hatlarınızın beklenmedik bakım arızaları olmadan çalışır durumda kalmasını sağlar.
Saha Entegrasyonu Sorunlarını Giderme: Tedarik ve Montaj Ekipleri için SSS
Temiz bir fabrika ortamında neden sert krom kaplı şaftımızda pas lekeleri oluşuyor?
Sert krom kaplı şaftlardaki pas lekelerine genellikle ortam nemine veya agresif temizlik kimyasallarına maruz kalan kaplama katmanındaki mikroskobik delikler neden olur. Standart krom kaplamada doğal mikro-çatlaklar bulunur; alttaki çelik yüzeyin uygun şekilde hazırlanmaması veya kaplama kalınlığının çok ince olması durumunda, nem ana metale nüfuz eder. Nemli, yıkamalı veya kimyasal ortamlar için martensitik paslanmaz çeliğe (SUS440C gibi) yükseltme yapmanızı veya siyah krom yüzey işlemi belirtmenizi öneririz.
Teslimattan sonra sertleştirilmiş millerinizde özel düzlükler, kama yuvaları veya tespit halkası olukları işleyebilir miyiz?
İndüksiyonla-sertleştirilmiş bir çubuğu (HRC 58-62) kendi atölyenizde işlemek, takımların çatlamasına ve kasa derinliğinin hasar görmesine yol açar. Dış yüzey sertleştikten sonra, kama kanallarını kesmek veya montaj delikleri açmak, çubuğun kırılmasına veya düzlüğünün bozulmasına neden olabilir. Parçaların zarar görmesini önlemek için üretimden önce CAD çizimlerinizi bize gönderin. Önce ham malzeme üzerinde gerekli tüm tornalama, delme ve kama frezeleme işlemlerini gerçekleştiriyoruz, parçaları yalnızca her özellik kesildikten sonra indüksiyonla sertleştirme ve son puntasız taşlama işleminden geçiriyoruz.
Katı şaft ile içi boş doğrusal şaft arasındaki fark nedir?
Bu, hareketli kütleye karşı çekirdek kuvvetine bağlıdır. İçi boş bir şaftın, merkez hattı boyunca uzanan tabanca-delinmiş veya soğuk-çekilmiş bir deliği vardır; bu delik, dolu bir çubukla neredeyse aynı bükülme sertliğini korurken toplam ağırlığı %40'a kadar azaltır. Servo motorların aşırı ısınmasını önlemek için ataleti kesmeniz gereken hızlı alma-ve{-yerleştirme köprüleri için bu ağırlık azalması çok önemlidir. İçi boş çekirdek aynı zamanda hava hatlarını, sensör kablolarını veya akışkan tüplerini eksen boyunca yönlendirmek için kullanışlı bir iç kanal görevi de görür. Öte yandan masif şaftlar, kırma kuvvetlerine direnmek için maksimum-kesitli çeliğe ihtiyaç duyduğunuz kısa-stroklu, ağır radyal yükleme için varsayılan seçim olmaya devam ediyor.
Teknik Performans Matrisi
| Özellik | Mühendislik ve Spesifikasyon Detayları |
| Malzeme Seçenekleri | Yüksek-Karbon Rulmanlı Çelik (SUJ2 / GCr15), Paslanmaz Çelik (SUS440C / SUS304) |
| Yüzey Sertliği | HRC 58 - 62 (Sürekli Yüksek-Frekans İndüksiyonla Sertleştirilmiş) |
| Kaplama Seçenekleri | Sert Krom Kaplama (10-15 µm), Siyah Krom, Nikel Kaplama |
| Dış Çap Toleransı | g6, h6, f7 Hassas Makine Toleransları |
| Yapısal Tipler | Katı Hassas Şaft, İçi Boş Ağırlık-Redüksiyon Şaftı, Tam Destekli Ray Şaftı |
Sonuçta yüksek-bir not belirtmekLineer Şaftmontaj, yüksek-döngülü otomasyon sistemlerinde düzgün doğrusal hareketi korumanın temel temelidir. Bileşen seçimi sırasında termal indüksiyon derinliğini analiz ederek, çalışma ortamınız için doğru yüzey kaplamayı seçerek ve ısıl işlemden önce-önceden işlenmiş montaj özelliklerini belirterek, kılavuz mekanizmalarınızı yıkıcı yüzey sürtünmesinden yalıtırsınız ve makinelerinizin milyonlarca çalışma döngüsü boyunca net, güvenilir tekrarlanabilirliği korumasını sağlarsınız.